


联系我们

销售中心:中国江苏省常州市新北区旺角商务广场D座303-308
咨询热线:0519-85155560
业务电话:13651500603
企业邮箱:sun@ticsun.com
QQ:695677991
在发酵车间,温度每波动一点,菌种代谢、批次稳定和能源成本都会跟着变化。酸奶、啤酒、动保、环保、植保、肠道健康、化妆品原料、生物制药等领域的生物制品生产,都离不开稳定的发酵环境。江苏欧贝分享一套发酵罐冷热恒温解决方案,供参考。
01 痛点:温度不稳,能耗也高
江西某生物制药企业专注酶制剂生产,核心产品依赖大型发酵罐连续发酵。随着产能扩大和“双碳”压力增加,传统蒸汽加热+电制冷模式面临两个问题:一是能源成本高;二是发酵罐温度偏差±2℃,菌种活性不稳定,批次产物差异达15%。
02 方案:冷热协同,稳定罐温
以该企业150m³发酵罐为例,内装发酵液120m³,发酵温度26℃,采用15~20℃冷冻水冷却;0.3MPa蒸汽实罐灭菌,内盘管传热,实消后用32~42℃循环水降温。
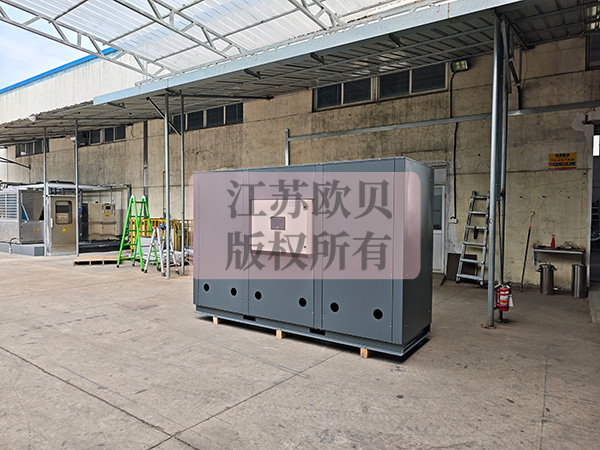
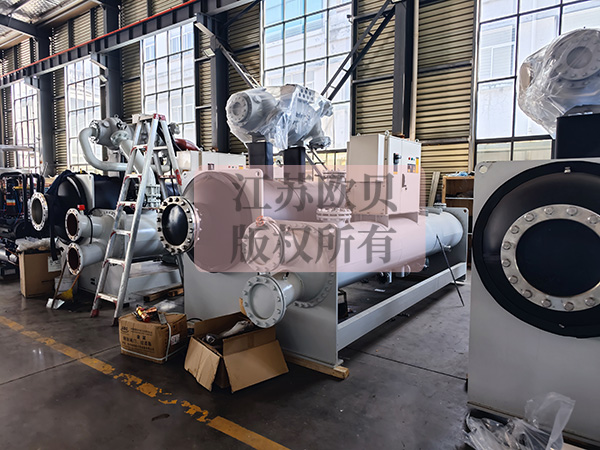
制冷端采用磁悬浮冷水机,配套钛合金板式换热器,耐腐蚀设计,稳定控制夹套循环水温5~20℃。制热端采用工业高温热泵机组,制热量300kW,出水温度95℃,回收冷水机冷凝废热,为发酵罐初始加热、培养基和CIP清洗供热。PLC中央控制系统集成升温→恒温→冷却工艺曲线,实时调节冷热输出,温度波动控制在较小范围。
03 效果:能效、品质、运行效率同步改善
系统运行后,企业年耗电量和蒸汽消耗量有效降低,综合能源成本下降;温度控制更稳,菌种代谢稳定性提升,酶制剂产率增加12%;智能温控减少人工干预,发酵罐日均有效运行时间延长1.5小时。冷水机冷凝废热通过高温热泵提温,转化为60~90℃热水,用于CIP清洗或培养基预热,节能率可达30%~50%,减少废热排放。
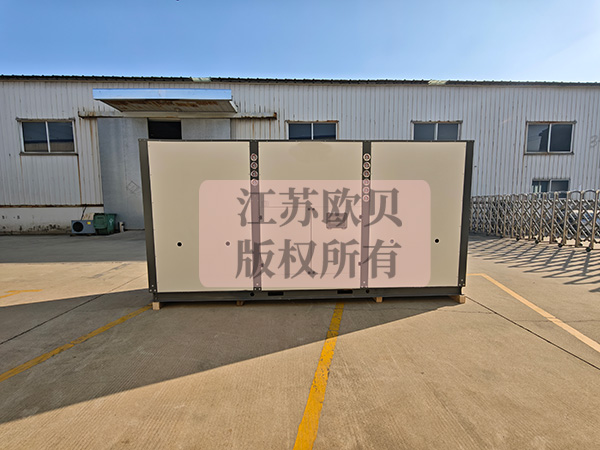
发酵罐的温度稳定,不只是一个控制参数,更关系到菌种活性、批次稳定和能源成本。江苏欧贝作为工农业冷热恒温设备供应商,围绕发酵罐、灭菌罐、反应釜、乳化机消毒、高温碳化实验等工艺,提供生物发酵专用磁悬浮离心式冷水机、工业高温热泵等冷热恒温设备与方案。如果你正在关注罐温波动、能耗偏高或废热回收,欢迎与江苏欧贝交流,结合你的工艺需求,一起梳理更合适的冷热恒温思路。


 关注微信公众号
 关注我们