


联系我们

工厂地址:中国江苏省常州市高新技术产业开发区
销售中心:中国江苏省常州市新北区旺角商务广场D座303-308
咨询热线:0519-85155560
业务电话:13651500603
企业邮箱:sun@ticsun.com
QQ:695677991
销售中心:中国江苏省常州市新北区旺角商务广场D座303-308
咨询热线:0519-85155560
业务电话:13651500603
企业邮箱:sun@ticsun.com
QQ:695677991
水源热泵回收制药冻干车间冷凝水余热制取高温热水
更新时间:2026-10-23 点击:6
冻干工艺是生物制药生产的重要工序,高能耗一直是冻干车间运营的突出难题。传统生产模式中,冷凝水直接外排,不但造成水资源流失,大量蕴含的余热也随之浪费。不少药企通过冷凝水回收系统升级改造,实现热能循环复用,走出节能降本新路径。
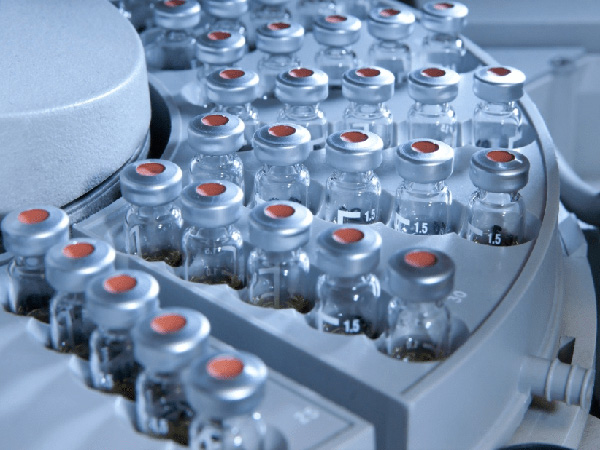
冻干车间余热来源丰富,制冷系统冷凝热、真空泵排热以及冷凝水自带潜热,在传统方案里大多通过冷却塔或直排方式散失,能耗损失可观。某生物药企改造前,每年由此产生大量热能损耗,相当于200吨蒸汽消耗,生产成本居高不下。
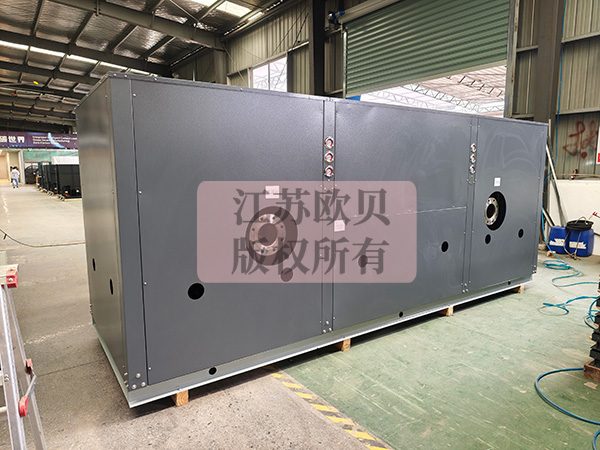
项目采用密闭式冷凝水回收方案,实现潜热、显热双重回收。系统使用不锈钢管路收集冻干机冷阱排出的30-40℃冷凝水,经过除菌过滤后回收利用。借助板式换热器提取显热,预热纯化水,降低蒸汽消耗;搭配高温水源热泵提取潜热,供给车间采暖。系统采用梯级热能再循环思路,高温余热用于纯化水制备,中低温余热联动真空泵废热,供空调预热与生活热水使用,热能分级利用更合理。
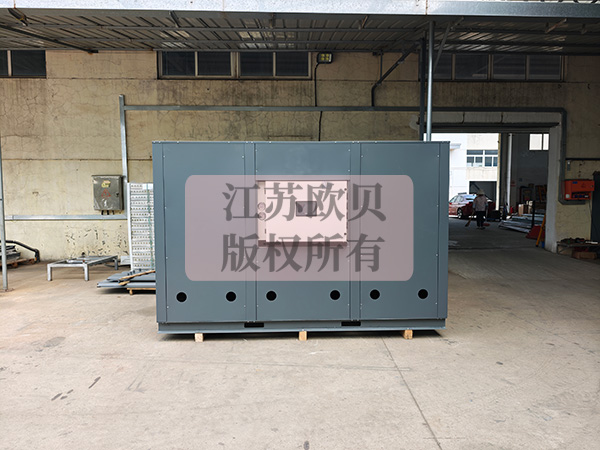
改造落地后,系统综合热效率从60% 提升至90%,每年可节省蒸汽约200吨,能耗费用大幅下降,设备投入可在16个月内回收。整套密闭管路设计符合GMP规范,同步减少二氧化碳排放,兼顾生产合规、经济效益与绿色环保。
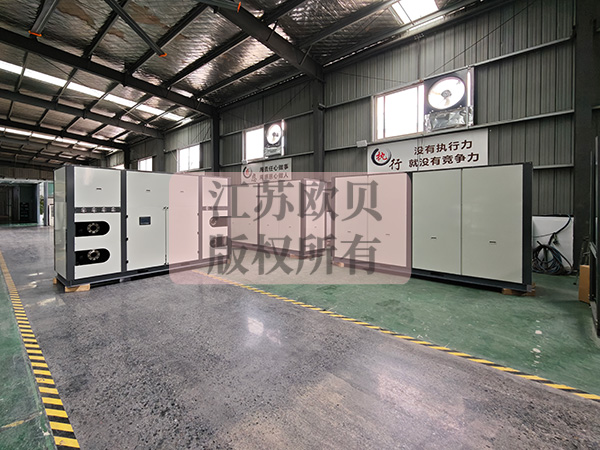
这个项目案例说明,药企做好精细化热能管理,就能把废弃余热转化为可用能源。随着制药行业绿色生产推进,冷凝水回收系统将成为车间节能改造的优先方案,助力企业稳步推进低碳生产。有冻干车间节能改造需求,可咨询定制适配的余热回收方案。
江苏欧贝新能源发展有限公司郑重声明,本站(www.ticsun.com)中凡标注来源为“江苏欧贝”的文章,其著作权皆归江苏欧贝新能源发展有限公司所有,盗版必究,请尊重原创的劳动成果。未经授权,禁止任何站点镜像、采集、或复制本站文字和图片内容,违者通过法律途径维权到底!
上一条信息:没有了!
下一条信息:发泡鞋底热泵恒温熟化房,高精度恒温,节能稳定


 关注微信公众号
 关注我们